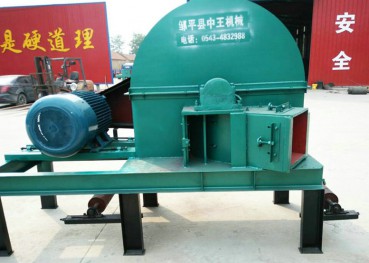
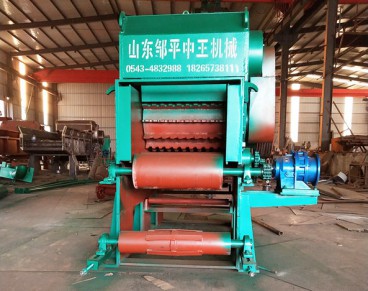
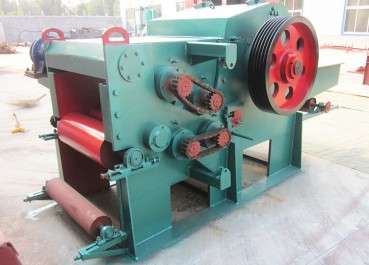
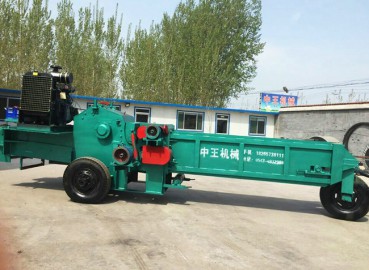
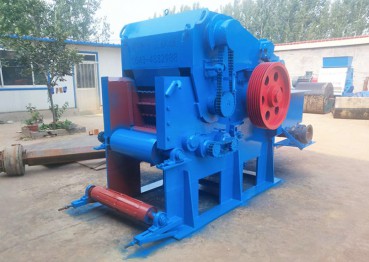
削片机属于高速旋转设备,刀辊转速通常在每分钟数百转以上,喂料口附近存在物料反弹与卷入风险。一套可执行的操作规程,核心目的不是应付检查,而是把事故概率压到可控范围。以下规程要点综合了行业通用规范与设备安全管理要求,适用于固定式与移动式削片机的日常作业。
人员与着装是一条防线。操作人员须经过培训并熟悉设备构造,作业时不得穿着宽松衣物,袖口须扎紧,长发须盘入帽内。严禁戴手套进行喂料操作,这一点在多数事故分析中被反复提及——手套的织物或皮质表面容易被旋转部件咬合,进而将手部拖入危险区域。喂料时手部距进料口应保持不少于五十厘米的距离,不得用手强行推送短料或碎料,应使用专用的推料杆。
开机前的检查分静态与动态两步。静态检查包括:刀辊轴承与进料辊轴承的润滑状态、飞刀与底刀的间隙是否在工艺允许范围内、紧固螺栓是否达到规定扭矩、进料输送带上有无金属或石块等异物。动态检查则在接通电源后进行:先启动出料系统电机,再启动主电机,待刀辊转速稳定后空转三至五分钟,确认无异响、轴承温升正常,方可启动喂料系统。启动顺序不可颠倒,否则可能导致出料口堵塞或电机过载。
运行中的监控有三个关键指标。一是电流表读数,负荷切削时不得超过电机额定电流,瞬时过载虽属允许范围,但持续超载会加速绕组老化;二是轴承温度,每班至少检查一次,温升一般不超过四十摄氏度;三是出料均匀度,若木片尺寸突然变长或出现整段木料排出,通常意味着刀片磨损或底刀间隙变大,需停机调整。
卡料处理是规程中需要特别强调的环节。进料辊卡住物料时,应使用液压反转功能使物料退出,或按反点动按钮处理,严禁在设备运转状态下用木棒、铁棍伸入进料口捅料。曾有案例中操作者用钢管撬动卡住的木段,钢管被刀辊打飞后击穿防护罩。若刀辊内部卡料,须完全停机并切断电源后再行清理。
停机与交接同样不可省略。停机时应先停止喂料,待机内物料完全排出后再切断主电机。每班结束后清理设备周边散料与粉尘,填写交接班记录,注明刀片磨损情况与异常声响。移动式削片机还需在作业前将支腿支牢或车轮掩死,防止切削反力导致设备位移。